
Energie en metaalbewerking
Fabrikant van transformatortanks in Polen: onderstationconstructies en schakelinstallatiebehuizingen voor netmodernisering
De modernisering van het Poolse elektriciteitsnet creëert een meerjarige vraag naar transformatoren, schakelinstallaties, besturingskasten en metalen componenten die volgens klantdocumentatie worden vervaardigd. Deze analyse laat zien waar concrete opdrachten ontstaan, hoe een gespecialiseerde fabrikant van transformatortanks in Polen kan worden onderscheiden van een algemeen lasconstructiebedrijf en hoe een nieuwe leveringsbron kan worden gekwalificeerd.
Investeringsschaal en status van de PSE-plannen
Het door de voorzitter van de Poolse energieregulator URE goedgekeurde ontwikkelingsplan van Polskie Sieci Elektroenergetyczne (PSE) voor 2025–2034 voorziet in PLN 66 miljard aan investeringen, circa 4.700 km circuits van nieuwe 400 kV-lijnen, 28 nieuwe stations en de uitbreiding of modernisering van ongeveer 110 bestaande locaties. Het document werd in december 2024 goedgekeurd en was op de peildatum het geldende plan. [2]
De volgende editie, op 2 februari 2026 gepresenteerd als het ontwikkelingsplan voor het dekken van de huidige en toekomstige elektriciteitsvraag in 2027–2036, gaat eveneens uit van circa PLN 66 miljard. Het omvat 5.000 km circuits van nieuwe 400 kV-lijnen, 30 nieuwe stations en de uitbreiding of modernisering van 110 bestaande locaties. Circuitkilometers mogen niet automatisch worden gelijkgesteld aan tracékilometers, vooral niet bij meercircuitlijnen. [1]
De consultatie van het ontwerp 2027–2036 eindigde op 23 februari 2026 en PSE publiceerde vervolgens een versie na consultatie. Op 3 augustus 2026 werd het document door PSE nog steeds als ontwerp aangeduid; in het bronmateriaal is geen officiële mededeling gevonden dat de voorzitter van URE het plan heeft afgestemd of goedgekeurd. Het mag daarom niet als een goedgekeurd plan worden gepresenteerd. [1]
De omvang van de plannen betekent niet dat PLN 66 miljard naar transformatorfabrikanten gaat, laat staan naar producenten van tanks, frames en behuizingen. De budgetten omvatten het volledige investeringsproces: grondverwerving, engineering, funderingen en gebouwen, geleiders en kabels, primaire apparatuur, automatisering, telecommunicatie, montagewerk, inbedrijfstelling en diensten. Voor metaalbewerking zijn vooral de herhaling van stationsinvesteringen en de druk op apparatuurfabrikanten relevant, omdat zij productiecapaciteit moeten uitbreiden of tweede leveringsbronnen moeten ontwikkelen.
Er zijn geen betrouwbare openbare gegevens waarmee de waarde van de Poolse markt voor uitsluitend transformatortanks, schakelinstallatiebehuizingen en onderstationconstructies of de marktaandelen van producenten in dit smalle segment kunnen worden berekend. De uitgaven van netbeheerders mogen niet worden beschouwd als de markt die voor metaaltoeleveranciers toegankelijk is.
Markt en segmentatie van opdrachten
De markt voor apparatuur en componenten voor elektriciteitsnetten is geen enkel, eenvoudig meetbaar segment. Hij omvat het 400- en 220 kV-transmissienet, 110 kV-distributienetten, midden- en laagspanningsnetten, complete transformatoren en schakelinstallaties, stationsautomatisering en een breed scala aan gelaste constructies, behuizingen en bewerkte onderdelen. Tegelijk zijn het spanningsniveau, het type apparatuur, de omvang van de technische verantwoordelijkheid en de inkoopvorm bepalend.
Marktsegmenten en aard van de vraag
| Segment | Typische apparatuur of componenten | Directe opdrachtgever | Aard van de vraag |
|---|---|---|---|
| Transmissienet | Tanks voor grote transformatoren, autotransformatoren en smoorspoelen, onderstellen, constructies voor schakelapparatuur, portalen en platforms | Apparatuurfabrikant, integrator of hoofdaannemer | Kleine series, grote afmetingen, uitgebreide acceptatieprocedures |
| 110 kV-netten | HS/MS-transformatoren, buiten- en binnenschakelinstallaties, beveiligingskasten en veldconstructies | Apparatuurfabrikant en onderstationaannemer | Eenmalige projecten en repeterende configuraties |
| Middenspanningsnetten | Schakelinstallatiebehuizingen, containerstations, kasten, kabelgoten, onderstellen en frames | Fabrikant van schakelinstallaties of stations | Grotere series, standaardisatie en hoge tijdsdruk |
| Distributietransformatoren | Gegolfde tanks, deksels, frames, radiatoren en conservatoren | Transformatorfabrikant | Series, hoge herhaalbaarheid en lekdichtheidscontrole |
| Stationsautomatisering | Besturings-, beveiligings- en telecommunicatiekasten, montageplaten | Automatiseringsintegrator | Projectspecifieke configuraties en frequente documentatiewijzigingen |
| Hulpconstructies | Platforms, trappen, leuningen, steunen, kabelroutes en afschermingen | Integrator, bouwkundig aannemer of apparatuurfabrikant | Verspreide markt en eenvoudiger ontwikkeling van een tweede bron |
Openbare statistieken specificeren niet de waarde van uitbesteed werk voor tanks en behuizingen. In het segment van eindapparatuur concurreren wereldwijde producenten van transformatoren, schakelinstallaties en automatisering, terwijl de markt voor metalen onderdelen verdeeld is over gespecialiseerde fabrieken, producenten die een deel van de processen intern uitvoeren en toeleveranciers van speciale processen.
Partijen in de toeleveringsketen voor metalen componenten
| Groep | Bedrijfsmodel | Sterkte | Beperking | Openbaar marktaandeel |
|---|---|---|---|---|
| Transformatorfabrikanten | Ontwerp en verkoop van complete apparatuur; een deel van de constructies intern, een deel uitbesteed | Eigen documentatie en verantwoordelijkheid voor transformatorprestaties | Lange doorlooptijden en noodzaak om productiecapaciteit veilig te stellen | Geen gegevens voor metalen componenten |
| Fabrikanten van schakelinstallaties en schakelapparatuur | Catalogusproducten en projectspecifieke configuraties | Apparaatbeproeving, standaardisatie en toegang tot netbeheerders | De behuizing moet met het complete apparaatsysteem compatibel zijn | Geen gegevens |
| Integratoren en turnkey-aannemers | Ontwerp, levering, montage en inbedrijfstelling van stations | Combineren van pakketten van meerdere fabrikanten | Grote planningstechnische en contractuele verantwoordelijkheid | Geen gegevens |
| Gespecialiseerde constructiefabrikanten | Tanks, frames, behuizingen of constructies volgens klantdocumentatie | Focus op metaalprocessen | Afhankelijkheid van klantdocumentatie en kwalificatie | Geen gegevens |
| Toeleveranciers van speciale processen | Verzinken, coaten, beproeven en mechanisch bewerken | Gespecialiseerde infrastructuur | Risico van transport, wachtrijen en gesplitste verantwoordelijkheid | Geen gegevens |
Meerjarige investeringscyclus
In het transmissienet wordt de vraag aangewakkerd door nieuwe 400 kV-corridors, de afvoer van vermogen uit het noorden van het land, de aansluiting van offshorewindparken en de kerncentrale, de geplande noord-zuid-HVDC-verbinding en de modernisering van oudere stations. PSE meldt dat 53 procent van de bovengrondse lijnen en 61 procent van de stations ouder is dan 40 jaar. Vervanging van apparatuur wordt dus zowel gedreven door de veranderende geografie van de elektriciteitsproductie als door de leeftijd van bestaande assets. [1] [3]
In de distributie zijn de investeringen meer verspreid. Ze omvatten 110 kV-netten, hoofdvoedingspunten, MS/LS-stations, verkabeling van lijnen, automatisering, spanningsregelingen en op afstand uitleesbare meters. De afgestemde plannen van de vijf grootste netbeheerders voor 2023–2028 stegen ten opzichte van de vorige planperiode van PLN 42 miljard naar circa PLN 72 miljard. [2]
Investeringsuitgaven van de vijf grootste distributienetbeheerders
| Jaar | Uitgaven | Aard van de gegevens | Interpretatie |
|---|---|---|---|
| 2021 | PLN 7,2 miljard | Gerealiseerd | Referentiepunt vóór de investeringsversnelling |
| 2022 | PLN 9,4 miljard | Gerealiseerd | Duidelijke jaarlijkse stijging |
| 2023 | PLN 11,7 miljard | Gerealiseerd | Verdere verhoging van de uitgaven |
| 2024 | Bijna PLN 12,5 miljard | Gerealiseerd | Hoogste gerealiseerde waarde in het overzicht |
| 2025 | PLN 12,74 miljard | Afgestemd plan | Mag niet als gerealiseerde waarde worden gepresenteerd |
De groei is niet uitsluitend het gevolg van de aansluiting van hernieuwbare energiebronnen. Netten moeten ook energieopslag, elektrificatie van de industrie, nieuwe woonwijken, laadinfrastructuur en datacenters ondersteunen. Stoen Operator meldde dat aangesloten en voorbereide datacenters in Warschau bijna 500 MW nodig hebben en dat de vraag binnen tien jaar minstens kan verdubbelen. Dit is een prognose van de netbeheerder voor zijn eigen gebied, geen landelijke statistiek. [8]
Programma's met financiering, realisatie of een bevestigde projectportefeuille
| Programma of investeerder | Periode | Waarde of omvang | Lijnen en stations | Status | Betekenis voor metalen componenten |
|---|---|---|---|---|---|
| PSE, plan 2025–2034 | 2025–2034 | PLN 66 miljard | Circa 4.700 km 400 kV-circuits; 28 nieuwe stations; circa 110 te moderniseren stations | In december 2024 goedgekeurd door de voorzitter van URE | Transformatoren, smoorspoelen, schakelapparatuur, stationsconstructies, kasten en platforms [2] |
| PSE, ontwerp 2027–2036 | 2027–2036 | Circa PLN 66 miljard | 5.000 km 400 kV-circuits; 30 nieuwe stations; 110 te moderniseren stations | Ontwerp na consultatie | Indicatieve portefeuille van toekomstige opdrachten; de reikwijdte kan wijzigen [1] |
| PGE Dystrybucja, zeven KPO-projecten | Volgens contractuele termijnen | Projecten ter waarde van bijna PLN 2,3 miljard; bijna PLN 1,4 miljard subsidie | Bouw of verbouwing van 504 stations op alle spanningsniveaus, meer dan 177 km lijnen en bijna 58.000 meters | Financieringsovereenkomsten ondertekend; alle zeven met PGE Dystrybucja | Stations, transformatoren, behuizingen, kasten en montagecomponenten [4] |
| Enea Operator, landelijke gebieden | Tot juni 2026 volgens het bronbericht | Circa PLN 1,53 miljard netto; subsidie circa PLN 1,15 miljard | Circa 450 km lijnen en meer dan 6.500 stations op alle spanningsniveaus | Financieringsovereenkomst ondertekend | Groot aantal MS/LS-stations, vervanging van transformatoren en digitalisering [5] |
| TAURON Dystrybucja | Meerjarig | KPO-lening verhoogd tot bijna PLN 15 miljard; PLN 310 miljoen voor digitalisering | Projecten voor nieuwe en gemoderniseerde HS/MS-stations en MS-netten | Financiering ondertekend; aanbestedingen lopen | 110/20- en 110/15 kV-stations, schakelinstallaties, constructies en kasten [6] |
| Energa-Operator | Tot 2035 | Programma van circa PLN 40 miljard; PLN 7,5 miljard KPO en PLN 3,5 miljard EIB | Meer dan 11.000 km nieuwe en bijna 10.000 km gemoderniseerde lijnen; minstens 50 nieuwe hoofdvoedingsstations | Langetermijnprogramma; een deel van de financiering is ondertekend | Circa 1.000 transformatoren en spanningsregelapparatuur [7] |
| Stoen Operator | 2024 en volgende jaren | PLN 650 miljoen uitgegeven in 2024; verdere subsidies en projecten | HS- en MS-kabelprojecten en modernisering van RPZ-stations | Uitgaven gerealiseerd en projecten gecontracteerd | Binnenschakelinstallaties, kasten, behuizingen en constructies voor stedelijke locaties [8] |
TAURON meldde dat het in 2025 2.432 km nieuwe lijnen aanlegde, 692 km moderniseerde, 447 MS/LS-stations bouwde en 425 stations moderniseerde. Daarnaast werd meer dan 700 MW aan hernieuwbare bronnen en 100 MW aan batterijopslag aangesloten. Dit zijn gerealiseerde resultaten, niet alleen plannen. De aanbestedingsplanning voor de tweede helft van 2026 omvatte onder meer de stations Wysoki Brzeg, Rębielice, Halemba, Górka, Kędzierzyn, Blachownia en Domasław. Dat betekent echter niet dat de netbeheerder afzonderlijk een tank of frame inkoopt; zulke componenten maken doorgaans deel uit van de levering van de apparatuurfabrikant of de onderstationaannemer. [6]
ABB is een voorbeeld van een fabrikant die de Europese productiecapaciteit voor middenspanningsschakelapparatuur uitbreidt. Het op 11 mei 2026 aangekondigde programma omvat circa USD 200 miljoen over drie jaar, waaronder de fabriek in Przasnysz en de productie van schakelinstallaties, vacuümschakelaars, relais en automatiseringsoplossingen. Het bericht bevestigt capaciteitsuitbreiding, maar bevat geen toezegging om de inkoop bij specifieke Poolse toeleveranciers te verhogen. [9]
De technologische verandering wordt geïllustreerd door het contract van Stoen Operator met Siemens Energy voor een 123 kV-binnenschakelinstallatie zonder SF₆ voor RPZ Batory. Dergelijke opdrachten kunnen vereisen dat behuizingen, mechanismen, aansluitingen en montageprocessen worden aangepast aan nieuwe generaties schakelapparatuur. [18]
Hoe een opdracht bij een metaalbedrijf terechtkomt
De netbeheerder definieert de parameters van het station, de apparatuur en de acceptatiecriteria. De hoofdaannemer is verantwoordelijk voor de realisatie van de installatie, de integrator combineert leveringspakketten en de fabrikant van de transformator of schakelinstallatie is verantwoordelijk voor het complete apparaat. Een metaalbedrijf kan rechtstreeks aan de apparatuurfabrikant leveren, als onderaannemer van een integrator optreden of één speciaal proces uitvoeren.
Netbeheerder en hoofdaannemer
De netbeheerder bepaalt de functionele eisen en acceptatiecriteria. De hoofdaannemer beheert ontwerp, bouw, planning, montage en inbedrijfstelling, maar koopt afzonderlijke metalen onderdelen niet altijd rechtstreeks in.
Apparatuurfabrikant
De fabrikant van de transformator, schakelinstallatie of automatisering beschikt over de productdocumentatie en is verantwoordelijk voor de prestaties van het complete apparaat. Deze partij kwalificeert meestal de leverancier van de tank, het frame, de behuizing of het onderdeel.
Componentenfabrikant
Deze kan een complete tank, koelerrack, kast, draagconstructie of assemblage volgens documentatie leveren. Naarmate de verantwoordelijkheid van het onderdeel groter is, worden audits, acceptaties en documentatie uitgebreider.
Procesleverancier
Een verzinkerij, coatingbedrijf, NDO-laboratorium of mechanisch bewerkingsbedrijf voert een geselecteerde stap uit. Het opsplitsen van processen vergroot het belang van transport, doorlooptijden, oppervlaktebescherming en een eenduidige verdeling van verantwoordelijkheden.
Een industriële inkoper beoordeelt de totale kosten en het leveringsrisico, niet alleen de prijs per kilogram constructie. De beslissing wordt beïnvloed door materiaal, lasarbeid, nabewerking na het lassen, oppervlaktebescherming, inspectie, documentatie, verpakking, exceptioneel transport, levertijd en de kosten van een eventuele afwijking. Distributie vindt vooral rechtstreeks tussen bedrijven plaats, via lijsten van goedgekeurde leveranciers en offerteprocedures.
Een bedrijf dat een plaats in deze keten zoekt, moet niet beginnen met de verklaring dat het “alle constructies” kan maken. De inkoper heeft concrete gegevens nodig: het grootste onderdeel dat door de hal en coatinglijn kan worden gevoerd, de hijscapaciteit, de methode voor vervormings- en lekdichtheidscontrole, de verantwoordelijkheid voor lastechnologie, materiaaltraceerbaarheid, de mogelijkheid om referentievlakken na het lassen te bewerken en de taal van de opleverdocumentatie.
Een startpunt voor het opbouwen van een longlist is de Metal Navigator-zoekmachine voor Poolse leveranciers van metaalbewerking. Een zoekresultaat vervangt geen audit: opgegeven processen, certificaten, maximale afmetingen en capaciteiten moeten in de fabriek en in de documentatie worden bevestigd.
Componenten en toetredingsdrempels
Voor Poolse metaalbewerkingsbedrijven zijn twee toetredingsroutes het meest realistisch. De eerste omvat frames, onderstellen, platforms, steunen, montageplaten, kabelgoten, afschermingen, kleinere behuizingen en bewerkte onderdelen. De tweede is een geleidelijke overgang naar grotere gelaste samenstellingen na een audit, een eerste artikel en de goedkeuring van speciale processen.
Metalen componenten, eisen en haalbaarheid voor mkb-bedrijven
| Component | Functie en afnemer | Typische processen | Belangrijkste eisen | Drempel | Haalbaarheid voor mkb |
|---|---|---|---|---|---|
| Grote transformatortank | Behuizing voor actief deel en olie; transformatorfabrikant | Snijden, buigen, lassen, richten, bewerken van referentievlakken, lekproeven, NDO, coaten | Lekdichtheid, geometrie, reinheid, traceerbaarheid en inspectieplan | Hoog | Alleen voor gespecialiseerde bedrijven |
| Tankdeksel | Afsluiting en basis voor doorvoeren en hulpapparatuur | Snijden, lassen, bewerken van gaten en vlakken | Vlakheid, positie van aansluitingen en lekdichtheid na montage | Hoog of middel | Ja, na kwalificatie |
| Conservator en hulptank | Compensatie van veranderingen in het olievolume | Walsen, lassen, monteren van aansluitstukken en lekproeven | Lekdichtheid, reinheid en coating | Middel of hoog | Voor bedrijven met ervaring in tankbouw |
| Koelerbank en frame | Warmteafvoer en bevestiging van koelers | Profielen snijden, lassen, boren en coaten | Geometrie, trillingsbestendigheid en montagetoegang | Middel | Ja |
| Onderstel, draagframe en sledes | Belastingoverdracht en transport | Snijden, lassen, richten en bewerken van referentievlakken | Draagvermogen, vlakheid, toleranties en hijspunten | Middel of hoog | Ja, bij voldoende hal- en hijscapaciteit |
| Schakelinstallatiebehuizing | Afscherming van schakelapparatuur en functionele compartimentering | Lasersnijden, ponsen, buigen, lassen, poedercoaten en monteren | Afmetingen, aarding, spleten, deuren en conformiteit met het ontwerp | Middel | Ja |
| Besturings- of beveiligingskast | Montage van automatisering, relais en klemmen | Plaatbewerking, coaten, montageplaten en assemblage | Afmetingen, kabelgeleiding, aarding en markering | Middel | Ja |
| Draagconstructies en portalen | Ondersteuning van schakelapparatuur en geleiders | Snijden, boren, lassen en thermisch verzinken | Draagvermogen, vermoeiing, coating en ontwerpconformiteit | Middel | Ja |
| Platforms, trappen, ladders en leuningen | Toegang voor bediening en onderhoud | Profielen, roosters, lassen en thermisch verzinken | Veiligheid, geometrie, randen en draagvermogen | Middel | Ja |
| Kabelgoten en kabelsteunen | Geleiden en bevestigen van kabels | Snijden, ponsen, buigen en verzinken | Herhaalbaarheid, draagvermogen, randen en gaten | Laag of middel | Ja, ook in serie |
| Afschermingen voor mechanismen en aandrijvingen | Bescherming van bewegende delen | Lasersnijden, buigen, puntlassen en coaten | Pasvorm, servicetoegang en veiligheid | Laag of middel | Ja |
| Mastonderdelen en uitkragingen | Overbrengen van lijnbelastingen | Snijden, boren, lassen en thermisch verzinken | Constructief ontwerp, vermoeiing en coating | Middel of hoog | Afhankelijk van de EN 1090-scope |
| Platen, beugels en verbindingsdelen | Montage van schakelapparatuur en geleiders | Lasersnijden, buigen, boren en tappen | Herhaalbaarheid, markering en coating | Laag | Ja |
| CNC-bewerkte onderdelen | Nauwkeurige bevestiging en positionering | Draaien, frezen, boren en ruimen | Toleranties, materiaal, oppervlakteruwheid en meetrapporten | Laag of middel | Ja |
Een lagere toetredingsdrempel betekent niet dat er geen eisen zijn. Een verkeerde gatafstand in een seriematige steun kan de montage van een compleet schakelveld stilleggen. Bij eenvoudige onderdelen zijn herhaalbaarheid, beheer van tekeningrevisies, partijmarkering, de staat van de coating na transport en levering in exact de juiste montagevolgorde belangrijke concurrentievoordelen.
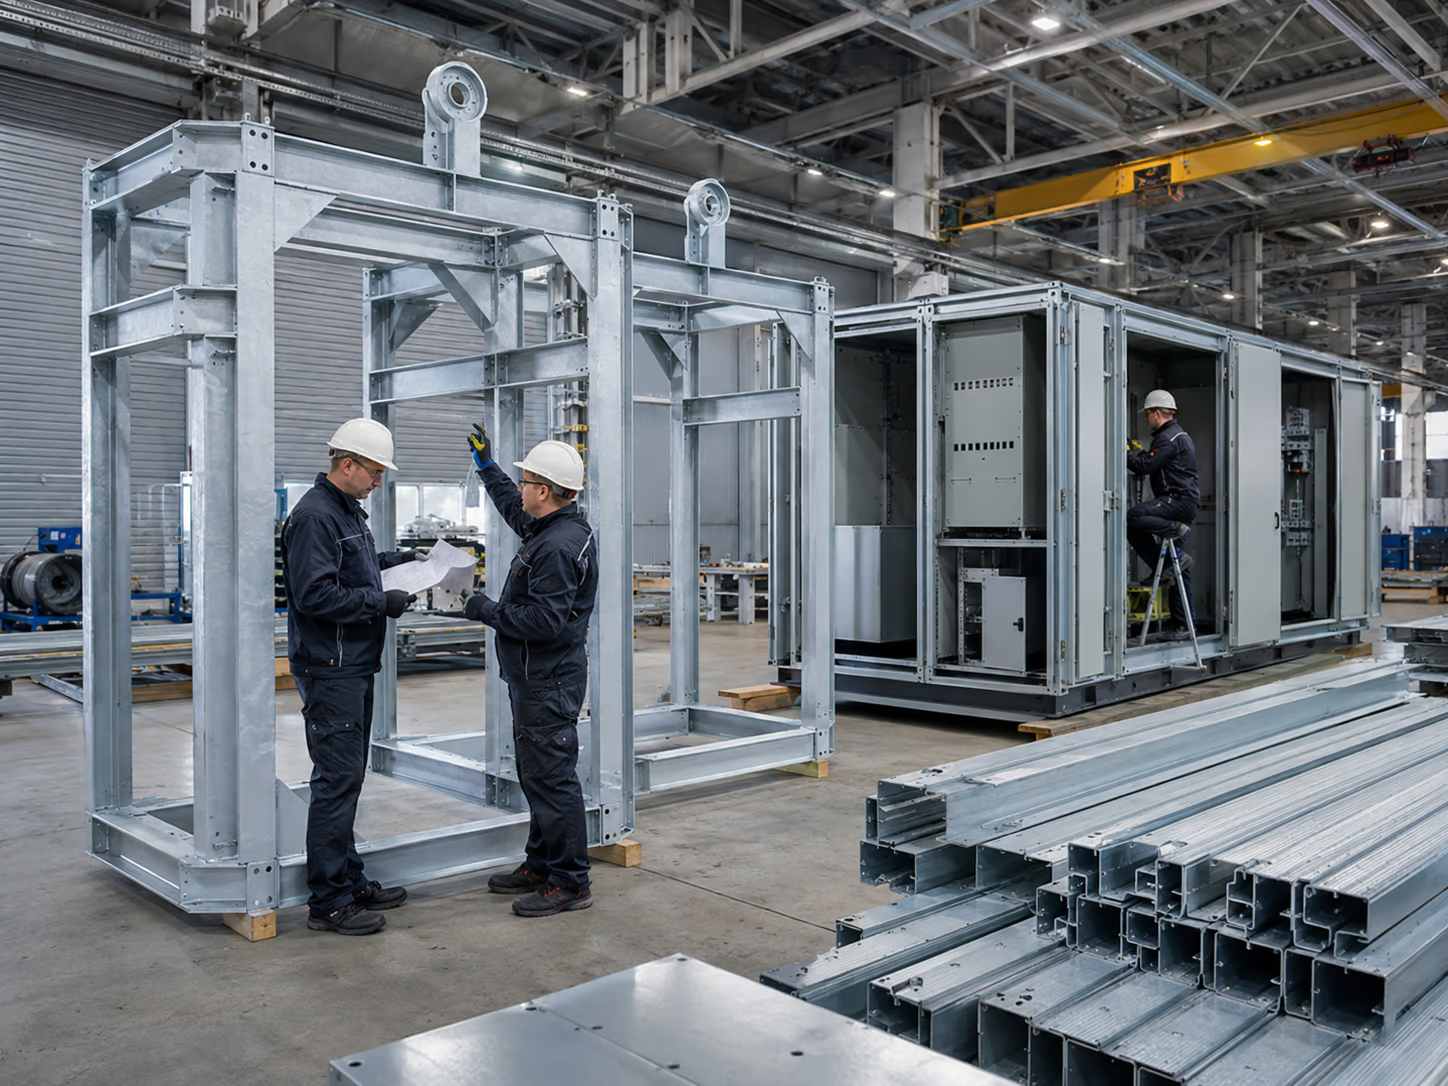
Een transformatortank is geen gewone tank
De tank draagt de belastingen van het actieve deel, de olie, hulpapparatuur, hijspunten en transport. De wanden kunnen tijdens het productieproces aan vacuüm worden blootgesteld, tijdens bedrijf aan drukvariaties en tijdens transport aan mechanische belastingen. De exacte omstandigheden hangen af van het transformatorontwerp. Een transformatortank mag niet automatisch als een standaard drukvat worden behandeld en er bestaat geen universele beproevingsprocedure die voor iedere tank geldt.
Geometrie en vervorming
Grote vlakke oppervlakken, aansluitstukken, verstijvingen en lange lasnaden reageren op laswarmte. Er zijn vastgelegde montage- en lasvolgorden, fixatie in mallen, tussentijdse controles, richtwerk en metingen na voltooiing van thermisch beïnvloedende bewerkingen nodig.
Lekdichtheid
De transformatorfabrikant bepaalt het medium, de druk of het vacuüm, de houdtijd, de methode voor lekdetectie en de acceptatiecriteria. Afhankelijk van het ontwerp kunnen drukproeven, vacuümproeven, penetrantonderzoek of gasmethoden worden toegepast.
Inwendige reinheid
Resten van straalmiddel, metaalspanen, lasspatten, vocht of coatingverontreinigingen kunnen de isolatie en transformatorolie aantasten. Reinheidscontrole moet onderdeel zijn van het kwaliteitsplan en openingen moeten tijdens transport worden afgedicht.
Acceptatie en documentatie
De omvang van de acceptatie moet voortvloeien uit het contract en de klantdocumentatie. Een positieve eindtest vervangt geen materiaaltraceerbaarheid, lascontrole, metingen, beproevingen, coatingrapport of reparatieregister.
De vlakken voor het deksel, doorvoeren, kleppen, radiatoren en componenten van het actieve deel moeten na het lassen binnen tolerantie blijven. Als referentievlakken of gaten mechanisch moeten worden bewerkt, moet deze bewerking na het lassen en richten worden gepland, rekening houdend met machinebelastbaarheid, opspanning en maximale verplaatsing.
Het inspectieplan moet ten minste inkomend materiaal, plaatidentificatie, naadvoorbereiding, lassen, reparaties, maatcontrole, niet-destructief onderzoek, lekdichtheid, reinheid, oppervlaktevoorbehandeling, coating en transportbescherming omvatten.
Minimaal pakket opleverdocumentatie
- materiaalcertificaten en traceerbaarheid van partijen,
- lijst van lassers en lasmethodebeschrijvingen,
- rapporten van maatcontrole,
- rapporten van niet-destructief onderzoek en lekdichtheidsproeven,
- rapport van oppervlaktevoorbehandeling en coatingapplicatie,
- overzicht van afwijkingen, dispensaties en reparaties,
- fotodocumentatie indien door de klant vereist,
- verklaring van overeenstemming met tekeningen en de goedgekeurde specificatie.
De vereiste documentatie moet altijd uit het contract voortvloeien. Een pakket van een ander product mag niet zonder meer worden gekopieerd en één beproevingsmethode mag niet als standaard voor iedere transformatortank worden gepresenteerd.
Voorbeelden van productieprocessen
Schakelinstallatiebehuizing
Een typische procesketen kan bestaan uit lasersnijden of ponsen, buigen, lassen van hoeken en verstevigingen, slijpen, oppervlaktevoorbehandeling, poedercoaten, montage van scharnieren, sloten, afdichtingen en montageplaten, maatcontrole en verpakking. De fabrikant van de lege behuizing is verantwoordelijk voor de overeenstemming van het onderdeel met de documentatie, maar mag niet zelfstandig de interne boogvastheid of temperatuurstijging van de complete schakelinstallatie verklaren.
Transformatorframe
Het proces omvat het snijden van profielen en platen, afschuinen, samenstellen in een mal, lassen, controle van diagonalen, richten, bewerking van referentievlakken en het aanbrengen van een industrieel coatingsysteem. Kritisch zijn de hijspunten, oppervlakken voor wielen of sledes en de uitlijning van verbindingen met de tank.
Onderstationsteun
Een steun kan uit profielen of plaatwerk worden gemaakt door snijden, boren, lassen, markeren en thermisch verzinken. Een eenvoudige geometrie ontslaat de leverancier niet van controle van gaten en vervorming of van het beoordelen van de invloed van ontluchtingsgaten op de veiligheid van het verzinkproces.
Grote tank
De procesketen is aanzienlijk langer: materiaalvoorbereiding, prefabricage van wanden en verstijvingen, samenbouw van secties, lassen in een vastgelegde volgorde, continue geometriecontrole, montage van aansluitstukken, richten, bewerking van referentievlakken en gaten, lasonderzoek, lekproef, inwendige reiniging, straalreinigen, aanbrengen van het coatingsysteem, eindcontrole en bescherming voor transport.
Een robot kan de herhaalbaarheid van lange lassen verbeteren bij stabiele geometrie en grotere series. Hij lost echter geen problemen op die voortkomen uit slechte randvoorbereiding, wisselende spleetbreedte of vervormde halffabricaten. Bij grote enkelstuksproducten kunnen robottoegang, programmeertijd en de kosten van opspanmiddelen niet in verhouding staan tot het aantal stuks.
ISO 3834, EN 1090 en oppervlaktebescherming
ISO 3834: laskwaliteitssysteem, geen bewijs van productcapaciteit
ISO 3834 beschrijft kwaliteitseisen voor het smeltlassen van metalen materialen. Deel 1 ondersteunt de keuze van het juiste eisenniveau uit ISO 3834-2, ISO 3834-3 en ISO 3834-4. De norm kan in de werkplaats en op locatie worden toegepast, maar is geen algemeen managementsysteem voor het hele bedrijf. Alleen een certificaat bewijst niet dat een onderneming een grote, lekdichte transformatortank kan produceren. [13]
Tijdens een audit moeten de werkelijke certificatiescope, materialen, lasprocessen, laskwalificaties, bevoegdheden van lassers, lastoezicht, opslag van toevoegmaterialen, beheer van apparatuur en aanpak van reparaties worden gecontroleerd. Een bedrijf kan een correct ISO 3834-systeem hebben en toch niet beschikken over voldoende hijscapaciteit, een geschikte proefopstelling of ervaring met vervormingsbeheersing van grote tanks.
EN 1090: toepasselijkheid hangt af van de functie van het product
EN 1090 is niet automatisch van toepassing op iedere tank, kast en behuizing. Van belang zijn onder meer of het product een dragend constructieonderdeel in een bouwwerk is, de wijze waarop het op de markt wordt gebracht en de ontwerpdocumentatie. De Poolse bouwtoezichthouder GUNB wijst erop dat zelfs bij de beoordeling van een leuning eerst de constructieve functie moet worden vastgesteld; alleen het feit dat een product op een stalen constructiedeel lijkt, bepaalt de scope van de norm niet. De uitvoeringsklasse moet uit het ontwerp en de verantwoordelijkheid van het onderdeel voortvloeien. [14]
C4 en C5 zijn geen kant-en-klare coatingspecificaties
De klassen C4 en C5 beschrijven de corrosiviteit van de omgeving volgens ISO 12944-2. Het zijn geen complete coatingsystemen en ze geven geen levensduur aan. Een bestelling moet de oppervlaktevoorbehandeling, reinheidsgraad, profiel, het coatingsysteem, aantal lagen, nominale droge laagdikte, gewenste duurzaamheid, applicatieomstandigheden, inspectie en reparaties beschrijven. ISO 12944-5 koppelt de systeemkeuze aan omgeving, oppervlaktevoorbehandeling en gewenste duurzaamheid. Laboratoriumtests volgens deel 6 ondersteunen de selectie, maar vormen geen exacte voorspelling van de gebruiksduur. [15]
Thermisch verzinken, een verfsysteem en een duplexsysteem zijn niet willekeurig onderling uitwisselbaar. Verzinken vereist geschikte technologische openingen en aandacht voor vervormingsrisico. Coaten maakt een betere beheersing van uiterlijk en lokale reparaties mogelijk, maar stelt strenge eisen aan voorbereiding en applicatiecondities. Een duplexsysteem kan extra bescherming bieden, maar vergroot het aantal processtappen en kwaliteitsinterfaces.
Behuizing versus complete schakelinstallatie
Een metalen behuizing is slechts één deel van het apparaat. De integrator van de complete schakelinstallatie is verantwoordelijk voor de configuratie van schakelapparatuur, rails, verbindingen, aarding, isolatie, warmteafvoer en beproevingen. De fabrikant van een lege behuizing kan afmetingen, materiaal, coating en de uitvoering van deuren, afdichtingen en geleidende delen volgens tekening garanderen. Hij mag niet automatisch eigenschappen van het complete apparaat verklaren.
De IP-beschermingsgraad of IK-slagvastheid kan afhangen van de complete configuratie, kabeldoorvoeren, ventilatie, sloten en montage. Interne boogvastheid heeft betrekking op het gedrag van de schakelinstallatie tijdens een gespecificeerde boogkortsluiting en niet uitsluitend op de sterkte van het plaatwerk. De temperatuurstijging hangt af van stromen, rails, apparaten en ventilatie. IEC TR 60890 beschrijft een methode voor de berekening van temperatuurstijging in behuizingen van laagspanningsschakel- en verdeelinrichtingen en is gekoppeld aan de eisen van IEC 61439. Dit illustreert de samenhang tussen behuizing en ingebouwde apparatuur. [17]
De offerteaanvraag en het contract moeten de verantwoordelijkheid voor de lege behuizing duidelijk scheiden van de verantwoordelijkheid voor het complete apparaat, de beproevingen en de verklaarde prestaties. Een onduidelijke afbakening kan leiden tot geschillen over IP, IK, temperatuur, interne boog, aarding of ventilatiewerking.
EU-verordening 2024/573 beperkt het in bedrijf stellen van nieuwe schakelapparatuur die gefluoreerde broeikasgassen gebruikt. Het verbod voor middenspanningsapparatuur tot 24 kV geldt vanaf 1 januari 2026; voor het bereik boven 24 tot en met 52 kV is dit voorzien vanaf 2030; voor bepaalde hoogspanningsapparatuur boven 52 tot en met 145 kV vanaf 2028, met de uitzonderingen die in de verordening zijn vastgelegd. Deze verandering versterkt de vraag naar nieuwe ontwerpen van schakelapparatuur, maar zegt niet vooraf of behuizingen groter, kleiner of eenvoudiger te produceren zullen worden. [16]
Kwalificatie van een Poolse leverancier
Het proces moet beginnen met het definiëren van een productfamilie, niet met een algemene vraag naar “vrije capaciteit”. De inkoper bepaalt eerst afmetingen, massa, materiaal, verantwoordelijkheidsniveau, processen, coating, documentatie en volume. Pas daarna worden bedrijven geïdentificeerd, wordt een geheimhoudingsovereenkomst gesloten en wordt RFQ-documentatie verstrekt.
Component en eisen definiëren
Vastleggen van functie, afmetingen, massa, materialen, toleranties, speciale processen, beproevingen, coating, documentatie en volume.
Bedrijven identificeren
Een longlist opbouwen op basis van werkelijke processen, infrastructuur, ervaring en locatie, zonder een bedrijvengids als bewijs van capaciteit te beschouwen.
Afmetingen, massa en materiaalstroom verifiëren
Controle van kraancapaciteit, poortafmetingen, montageruimte, de mogelijkheid om het product te draaien, intern transport en de mogelijkheid om het uit de hal te krijgen.
Geheimhouding en documentatie
Tekeningen, modellen, stuklijsten en specificaties gecontroleerd verstrekken, met een eenduidige revisiestatus.
Maakbaarheidsanalyse en offerte
De leverancier moet technologische opmerkingen, risico's, behoefte aan tooling, externe processen en aannames die prijs en levertijd beïnvloeden expliciet melden.
Fabrieksaudit
Beoordeling van processen, personeel, kwaliteitssysteem, traceerbaarheid, lastoezicht, meetmiddelen, documentatie en onderaannemers.
Monster of eerste artikel
Productie van een component via het beoogde of overeengekomen proces, inclusief maatcontrole, onderzoek, beproevingen en een volledig documentatiepakket.
Goedkeuring en geleidelijke opschaling
Goedkeuring na analyse van de resultaten en vervolgens een stapsgewijze verhoging van het aandeel van de nieuwe bron na opeenvolgende conforme partijen, in plaats van het volledige volume na één proef over te zetten.
Kwaliteit en levertijd bewaken
Doorlopende beoordeling van afwijkingen, leverbetrouwbaarheid, documentatiewijzigingen, capaciteit van kritische processen en effectiviteit van corrigerende maatregelen.
Auditvragen, verwacht bewijs en waarschuwingssignalen
| Beoordelingsgebied | Vraag aan leverancier | Verwacht bewijs | Waarschuwingssignaal |
|---|---|---|---|
| Afmetingen | Welk onderdeel kan in de hal worden samengesteld, gedraaid en naar buiten worden gebracht? | Halplattegrond, poortafmetingen en voorbeelden van vergelijkbare producten | Alleen de afmeting van de lasertafel noemen |
| Massa | Wat is de maximale massa op de werkplek en tijdens intern transport? | Capaciteit van kranen, hijsjukken en vloer | Geen analyse van het zwaartepunt |
| Lassen | Dekt de technologiekwalificatie het vereiste materiaal en de dikte? | WPS, WPQR, lasserskwalificaties en lastoezicht | Certificaat zonder passende scope |
| Geometrie | Hoe worden vervorming en referenties na het lassen beheerst? | Mallen, meetplan en voorbeeldrapporten | Alleen handmatig meten na voltooiing |
| Materialen | Hoe wordt traceerbaarheid geborgd? | Materiaalregister, markering en certificaten | Platen zonder koppeling aan een partij |
| Lekdichtheid | Welke methoden kan het bedrijf uitvoeren en documenteren? | Procedures, apparatuur en personeelskwalificaties | Eén methode voor ieder product aanbieden |
| NDO | Wie voert het onderzoek uit en volgens welke procedure? | Personeelskwalificaties, rapporten en contract met laboratorium | Geen acceptatiecriteria |
| Bewerking | Kunnen referentievlakken en gaten na het lassen worden bewerkt? | Machinebereik, opspanning en maximale verplaatsing | Voldoende machinebereik maar onvoldoende draagvermogen |
| Coatings | Past het product in de coatinginstallatie of verzinkerij? | Afmetingen van cabine of zinkbad, procedures en rapporten | Geen controle van procescondities en laagdikte |
| Documentatie | Kan het bedrijf een kwaliteitsplan en volledig opleverpakket opstellen? | Voorbeelddocumentatie met geanonimiseerde klantgegevens | Documenten pas na een klacht opstellen |
| Capaciteit | Welke uren zijn beschikbaar en waar bevinden zich knelpunten? | Belastingsplanning en lijst van kritische bewerkingen | Productie afhankelijk van één persoon of machine |
| Wijzigingen | Hoe worden nieuwe tekeningrevisies ingevoerd? | Revisieregister en blokkering van oude documenten | Prints zonder gecontroleerde status |
| Continuïteit | Hoe zijn energie, materiaal en externe processen geborgd? | Continuïteitsplan en alternatieve onderaannemers | Eén bron voor een kritische dienst zonder back-up |
Offerteaanvraag en tweede leveringsbron
Een goede offerteaanvraag opstellen
Alleen de buitenafmetingen en het aantal stuks opgeven is onvoldoende voor een betrouwbare kostprijs van een constructie. Nodig zijn tekeningen, 3D-modellen, een stuklijst, materiaalsoorten en diktes, toleranties, laseisen, de omvang van niet-destructief onderzoek, criteria voor lekdichtheid, nabewerking na het lassen, het corrosiewerende systeem, reinheidseisen, documentatie en planning.
Ook partijgrootte, afleverlocatie, verpakkingswijze, eisen voor het eerste artikel en de verantwoordelijkheid voor tooling moeten worden vastgelegd. Bij transformatortanks moet de documentatie duidelijk maken wie verantwoordelijk is voor het ontwerp, welke technologische wijzigingen zijn toegestaan, welke reparatieprocedure geldt en onder welke voorwaarden een vertegenwoordiger van de klant bij beproevingen aanwezig is.
Gegevens die vaak ontbreken zijn de productmassa, de positie van het zwaartepunt, toleranties na het aanbrengen van de coating, niet te coaten oppervlakken, de wijze waarop openingen worden afgedicht, de taal van de documentatie, de bewaartermijn en de procedure voor goedkeuring van afwijkingen.
Waar een tweede bron het meest realistisch is
Een alternatief is het eenvoudigst op te bouwen voor onderdelen met complete documentatie en een stabiele interface: platen, steunen, kabelgoten, afschermingen, frames, kleinere behuizingen en CNC-onderdelen. Grotere constructies vereisen mallen, proefproductie en vergelijking van de geometrie. Voor een transformatortank kan het proces vele maanden duren, omdat lastechnologie, onderzoek, coating, transport en integratie met de complete transformator moeten worden gekwalificeerd.
De inkoper moet de rechten op documentatie en tooling vastleggen, een periode met parallelle leveringen borgen en bepalen wanneer het aandeel van de nieuwe fabriek wordt verhoogd. Het volledige volume na één positief monster overzetten creëert onnodig risico. Een verdeling van opdrachten en een geleidelijke uitbreiding van de scope na opeenvolgende conforme partijen is veiliger.
De kwalificatie van een nieuwe bron kan langer duren dan de productie van het eerste product. De planning moet rekening houden met audit, tooling, monsters, onderzoeken, acceptaties, documentgoedkeuring en eventuele corrigerende maatregelen.
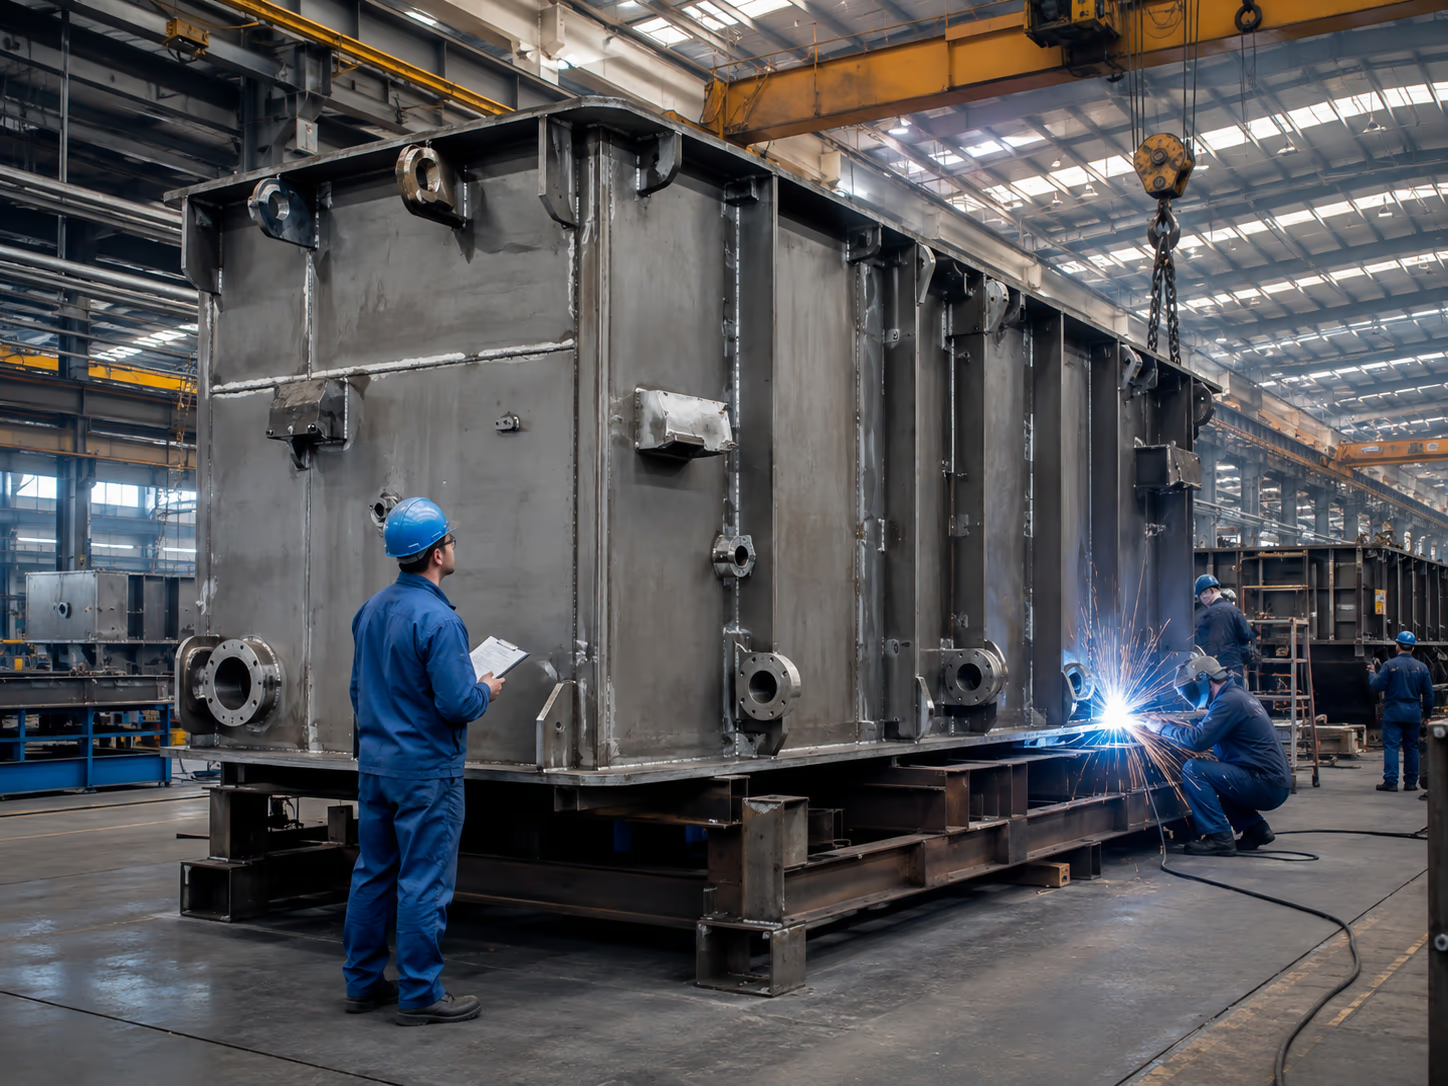
Kansen, SWOT en risico's
SWOT van Poolse toeleveranciers voor de energiesector
| Sterktes | Zwaktes | Kansen | Bedreigingen |
|---|---|---|---|
| Grote basis van bedrijven voor snijden, buigen, lassen en CNC-bewerking; nabijheid van Europese klanten; ervaring met enkelstuks- en kleinserieproductie. | Verspreide competenties; gebrek aan openbare gegevens over werkelijke maximale afmetingen en referenties; afhankelijkheid van sommige bedrijven van externe coatingbedrijven en verzinkerijen. | Meerjarige investeringen van PSE en distributienetbeheerders; langere levertijden van transformatoren; capaciteitsuitbreiding bij apparatuurfabrikanten; zoektocht naar tweede leveringsbronnen. | Investeringsvertragingen; schommelingen in staal- en energieprijzen; concentratie van opdrachten bij enkele klanten; kwalificatiekosten; aansprakelijkheid voor vertragingen en afwijkingen. |
Het International Energy Agency geeft aan dat de inkoop van een grote transformator momenteel tot vier jaar kan duren, ongeveer tweemaal zo lang als in 2021, terwijl de prijzen van grote transformatoren sinds 2019 reëel met circa 75 procent zijn gestegen. De cijfers hebben betrekking op de internationale markt en ontwikkelde economieën, maar verhogen de druk op Europese producenten en hun toeleveringsketens. [10]
Europese producenten van transmissie- en distributieapparatuur hebben miljardeninvesteringen in capaciteit aangekondigd. Een gezamenlijke initiatief van ENTSO-E, DSO Entity, Europacable en T&D Europe meldde in 2025 meer dan EUR 9 miljard aan publiek aangekondigde investeringen door leden van T&D Europe en meer dan EUR 4 miljard aan investeringen door de kabelindustrie. De Europese Investeringsbank beschreef daarnaast een garantiemechanisme van EUR 250 miljoen dat tot EUR 2 miljard aan investeringen door fabrikanten van netapparatuur moet ondersteunen. [11] [12]
Verschil tussen plan en realisatie
Het belangrijkste marktrisico is dat investeringen tussen jaren worden verschoven. PSE realiseerde in 2024 64,7 procent van de geplande investeringsuitgaven, terwijl de vijf grootste distributienetbeheerders circa 97 procent van hun plan uitvoerden. Vertragingen in vergunningen, engineering en geplande uitschakelingen kunnen de vraag verschuiven, ook wanneer de investeringsbehoefte op lange termijn blijft bestaan. [3]
Risico's voor de producent
De leverancier is verantwoordelijk voor lekkage, verkeerd materiaal, vervorming, coatingkwaliteit en levertijd. Onderzoek, documentatie, acceptaties met deelname van de klant en reparaties verhogen de kwaliteitskosten. Bij grote constructies kan één afwijking een werkplek wekenlang bezet houden en de volledige halplanning verstoren.
Afhankelijkheid van externe processen is eveneens belangrijk. Een verzinkerij of coatingbedrijf kan over de juiste technologie beschikken, maar te kleine afmetingen of een lange wachtrij hebben. Transport tussen bedrijven verhoogt het risico op beschadiging, vliegroest en verlies van grip op de planning.
Schommelingen in staal- en energieprijzen beïnvloeden de marge bij een lange periode tussen offerte en levering. Het contract moet de geldigheidsduur van de prijs, regels voor aanpassing bij belangrijke materiaalwijzigingen en verantwoordelijkheid voor documentatiewijzigingen vastleggen. Een vaste prijs zonder bevroren documentatie legt een onevenredig risico bij de leverancier.
Vraagprognose voor 2026–2030
Er zijn onvoldoende gegevens om de waarde van alleen de markt voor tanks en behuizingen te prognosticeren. Daarom is een vraagindex voor metaaltoelevering gebruikt, waarbij 2025 = 100. Het model is gebaseerd op goedgekeurde PSE-plannen, plannen van distributienetbeheerders, ondertekende financiering, het aantal stationsprojecten en de Europese druk op productiecapaciteit. [1] [2] [4] [5] [7] [10]
De index geeft geen sectoromzet of marktwaarde weer. Hij toont de waarschijnlijke richting van het aantal en de intensiteit van offerteaanvragen. De uitkomst is vooral gevoelig voor het realisatietempo van stationsprojecten, de mogelijkheid van apparatuurfabrikanten om de productie op te voeren en de tijd die nodig is om nieuwe leveranciers te kwalificeren.
Aannames per scenario
| Aanname | Voorzichtig scenario | Basisscenario | Versneld scenario |
|---|---|---|---|
| Realisatie van investeringsplannen | Vertraging van projecten en uitschakelingen | Vergelijkbaar met de gemiddelde realisatie van distributienetbeheerders | Snellere aanbestedingen en benutting van financiering |
| Aandeel uitbesteed aan toeleveranciers | Stabiel | Gematigde groei | Intensieve ontwikkeling van tweede bronnen |
| Kwalificatie van nieuwe leveranciers | 12–24 maanden | 9–18 maanden | 6–12 maanden voor eenvoudigere onderdelen |
| Beschikbaarheid van staal en processen | Periodieke verstoringen | Geen structurele tekorten | Goede borging met raamcontracten |
| Europese vraag | Verzwakking van de industriële conjunctuur | Aanhoudend hoge netgerelateerde ordervolumes | Verdere verlenging van OEM-orderboeken |
Vraagindex voor metaaltoelevering, 2025 = 100
| Jaar | Voorzichtig | Basis | Versneld |
|---|---|---|---|
| 2025 | 100 | 100 | 100 |
| 2026 | 102 | 108 | 112 |
| 2027 | 105 | 115 | 125 |
| 2028 | 107 | 122 | 138 |
| 2029 | 108 | 128 | 150 |
| 2030 | 110 | 132 | 160 |
In het voorzichtige scenario blijft de vraag hoger dan in 2025, maar wordt de groei over een langere periode uitgesmeerd. In het basisscenario komt de groei voort uit de uitvoering van de portefeuille van distributienetbeheerders, het aanhouden van netgerelateerde opdrachten en een gematigde stijging van outsourcing. In het versnelde scenario zet tijdsdruk fabrikanten ertoe aan pakketten op te splitsen en tweede leveringsbronnen op te bouwen.
Aanbevelingen en beperkingen
Aanbevelingen voor Poolse bedrijven
Een onderneming zonder referenties in de energiesector kan het best één productfamilie kiezen en daarvoor een capability sheet opstellen met maximale afmetingen, massa, materialen, diktes, processen, toleranties, kraancapaciteit, montageruimte, bereik van mechanische bewerking, coatings en beproevingen. Een algemene presentatie van het machinepark is onvoldoende.
De meest praktische toetredingsroute is beginnen met onderdelen met beperkt functioneel risico maar hoge eisen aan herhaalbaarheid. Na enkele conforme leveringen kan worden opgeschaald naar frames en grotere samenstellingen. Een tank voor een grote transformator zou pas een doel moeten zijn nadat ervaring is opgedaan met lekdichte constructies, vervormingsbeheersing en klantacceptaties.
Het is zinvol om laskwalificaties, materiaaltraceerbaarheid, kalibratie van meetmiddelen, revisiebeheer en coatingdocumentatie vroeg op orde te brengen. Investeren in een machine heeft pas zin na analyse van de volledige procesketen: een gesneden onderdeel moet nog worden gebogen, samengesteld, gedraaid, gelast, gemeten, gecoat en verzonden.
Aanbevelingen voor inkopers
De eerste stap is het verdelen van de portefeuille in kritische onderdelen en onderdelen die eenvoudiger kunnen worden verplaatst. Voor elke familie moeten minimale halafmetingen, massa, processen, certificaten, beproevingen en documentatie worden vastgelegd. Pas daarna is het zinvol om een longlist van potentiële bedrijven op te bouwen.
Een audit moet de werkelijke materiaalstroom omvatten, niet alleen de vergaderruimte. Het traject van plaatontvangst via markering, voorbereiding, lassen, meten, oppervlaktebehandeling en verzending moet worden gevolgd. Bijzondere aandacht is nodig voor uitbestede bewerkingen en voor de vraag wie beslist of een reparatie wordt toegestaan.
Voor behuizingen, steunen, frames en bewerkte onderdelen kunnen meerdere kwalificaties parallel lopen. Voor lekdichte tanks is een gefaseerd project met een proefconstructie, volledig inspectieplan en aanwezigheid van kwaliteitsdeskundigen van de klant geschikter.
Beperkingen van de interpretatie
Investeringsplannen kunnen worden verschoven en het PSE-ontwerp 2027–2036 kan tijdens het afstemmingsproces veranderen. Grote pakketten worden meestal gecontracteerd door apparatuurfabrikanten en hoofdaannemers. Een netbeheerder hoeft de contractwaarde niet uit te splitsen naar metalen componenten.
De inkoper moet rekening houden met de kosten van audit, proeven, tooling, onderzoek, toezicht en documentbeheer. De leverancier moet garantie, capaciteitsbuffer, klachten en het risico op onderbenutting van werkplekken na afloop van een project in de calculatie opnemen.
Afhankelijkheid van één klant kan vereisen dat speciale tooling en personeel worden aangehouden zonder garantie op vervolgorders. Een te sterk versnipperd klantenbestand vergroot daarentegen het aantal normen, coatingsystemen en documentatieformaten. De portefeuille moet bewust worden opgebouwd.
Conclusies voor inkoper en producent
De modernisering van de Poolse netten creëert een duurzame basis voor vraag, maar toegang tot opdrachten hangt af van de positie in de toeleveringsketen. De grootste kansen liggen bij bedrijven die de grenzen van hun capaciteit duidelijk kunnen aangeven, verantwoordelijkheid voor het proces kunnen nemen en het resultaat kunnen documenteren. Voor de inkoper telt niet het aantal machines, maar het vermogen om een concreet onderdeel in de overeengekomen geometrie, kwaliteit en levertijd te produceren.
De zoektocht naar een fabrikant van transformatortanks in Polen moet beginnen met eisen aan afmetingen, massa, vervorming, lekdichtheid, reinheid, nabewerking na het lassen en het opleverpakket. Voor behuizingen, steunen, frames en CNC-onderdelen kunnen tweede bronnen sneller worden opgebouwd, mits documentatie en het eerste artikel correct worden beheerd.
Target Solutions Poland kan de markt in kaart brengen, fabrikanten identificeren op basis van productafmetingen en massa, opgegeven processen, ISO 3834, de EN 1090-scope en coatingmogelijkheden verifiëren en ondersteuning bieden bij het opstellen van een offerteaanvraag, het vergelijken van offertes en de eerste kwalificatie van bedrijven. Een voorbeeldproject kan bestaan uit het zoeken naar twee alternatieve producenten van lekdichte transformatortanks, gelaste onderstellen en behuizingen voor middenspanningsschakelinstallaties, inclusief corrosiebescherming en volledige kwaliteitsdocumentatie.
Veelgestelde vragen
Kan ieder bedrijf met ISO 3834 transformatortanks produceren?
Nee. ISO 3834 bevestigt een bepaald systeem van kwaliteitseisen voor lassen, maar bewijst niet dat een bedrijf over geschikte kranen, werkplekken, ervaring met vervormingsbeheersing, lekdichtheidsprocedures of de capaciteit beschikt om een tank met de vereiste massa en geometrie te produceren. De certificatiescope moet worden vergeleken met het materiaal, de diktes, lasprocessen en het concrete product.
Is EN 1090 vereist voor de productie van schakelinstallatiebehuizingen?
Niet automatisch. De toepassing van EN 1090 hangt af van de constructieve functie van het product, het beoogde gebruik, de wijze waarop het op de markt wordt gebracht en de ontwerpdocumentatie. Een lege behuizing valt niet uitsluitend onder EN 1090 omdat deze van staal is gelast.
Hoe wordt de lekdichtheid van een transformatortank gecontroleerd?
De methode, het medium, de druk of het vacuüm, de testduur, de wijze van lekdetectie en de acceptatiecriteria worden vastgelegd in de documentatie van de transformatorfabrikant of in een overeengekomen specificatie. Afhankelijk van het ontwerp kunnen verschillende proeven worden gebruikt. Er bestaat geen enkele procedure die voor alle tanks geschikt is.
Welke onderdelen van onderstations kunnen mkb-bedrijven produceren?
Het meest toegankelijk zijn steunen, montageplaten, kabelgoten, afschermingen, kleinere behuizingen, frames, platforms, leuningen en CNC-onderdelen. Grotere onderstellen, kasten en draagconstructies zijn eveneens haalbaar als het bedrijf voldoet aan de eisen voor geometrie, lassen, coating, transport en documentatie.
Kan een leverancier ook verantwoordelijk zijn voor coaten of verzinken?
Ja. Het proces kan intern worden uitgevoerd of door een goedgekeurde onderaannemer. De hoofdleverancier moet de specificatie, oppervlaktevoorbehandeling, procescondities, laagdikte, reparaties, documentatie en transportbescherming beheersen.
Hoe lang duurt leverancierskwalificatie en welke documenten zijn nodig?
Voor eenvoudigere onderdelen kan kwalificatie enkele maanden duren; voor grote constructies en lekdichte tanks vaak twaalf maanden of langer. Gewoonlijk worden certificaten, kwalificaties van lasprocedures en lassers, materiaalcertificaten, het inspectieplan, maatrapporten, NDO-rapporten, lekdichtheidsdocumentatie, coatingrapporten en het register van afwijkingen en reparaties beoordeeld.
Hoe vindt u in Polen een tweede leverancier voor behuizingen en constructies in de energiesector?
Definieer eerst het component, de afmetingen, massa, materialen, processen, toleranties, coating en documentatie. Identificeer vervolgens bedrijven, bevestig hun werkelijke technologische scope, voer een audit uit en bestel een eerste artikel of proefpartij. Alleen een bedrijvengids bewijst geen productiecapaciteit.